- Startseite
- Insights
- Spritzgießwerkzeuge in Reinräumen
Fachbeitrag
Wie Servotechnologie höchste Anforderungen übertrifft
In der Herstellung pharmazeutischer Primärverpackungen und medizinischer Kunststoffteile entscheidet die Einhaltung strikt reglementierter Reinlichkeitsstandards über den Erfolg ganzer Chargen. Eine einzige Verunreinigung kann tausende Teile unbrauchbar machen. Servo-elektrische Automatisierungskonzepte minimieren Kontaminationsrisiken durch präzise translatorische und lineare Bewegungen. Welche Technologie steckt dahinter? Die Servo-Vorteile im Detail.
Reinraum-Spritzguss stellt besondere Anforderungen an Werkzeug und Antriebstechnik
Servo-elektrische Werkzeugantriebe sind reinraumtauglich ausgelegt und kommen typischerweise in Umgebungen bis ISO 7 nach ISO 14644-1 zum Einsatz – das entspricht EU-GMP Klasse C (at rest) beziehungsweise Class 10.000 nach der früheren FED-STD-209E. Sie arbeiten ohne Hydrauliköl, mit minimaler Verlustwärme und geringer Partikelemission.
Wo höchste Reinheit zählt, darf kein Öl in den Prozess gelangen. Spritzgießwerkzeuge und -maschinen mit hydraulischen Antrieben stoßen im Reinraum deshalb an ihre Grenzen: Nur mit erheblichem Mehraufwand – etwa durch Einhausung der Hydraulikblöcke oder den Einsatz spezieller, FDA- oder NSF-konformer Schmierstoffe und Hydrauliköle – lassen sich die Kontaminationsrisiken reduzieren.
Bei Spritzgießmaschinen für Reinraumanwendungen geht der Trend seit Jahren klar zu vollelektrischen Maschinen. Auch im Spritzgießwerkzeug selbst lassen sich hydraulische Antriebe vollständig durch servo-elektrische Systemlösungen ersetzen: Die eingesetzten Servomotoren arbeiten bürsten- und lüfterlos, sauber und energieeffizient. Sie kommen ohne Hydrauliköl aus; die verbleibende Schmierung von Führungen und Getrieben ist gekapselt und auf ein Minimum reduziert.
Reinraumklassen im Spritzguss: ISO 14644-1 (ISO 7/8) und GMP
Reinräume werden nach ISO 14644-1 anhand der maximal zulässigen Partikelkonzentration pro Kubikmeter Luft klassifiziert – von ISO 1 (reinste Klasse) bis ISO 9. Im Spritzguss für Medizintechnik und Diagnostik wird überwiegend in ISO 7 oder ISO 8 produziert; die sehr reinen Klassen ISO 1 bis ISO 5 bleiben im Spritzguss Spezialfällen wie der Halbleiterfertigung vorbehalten.
Für pharmazeutische Anwendungen gilt zusätzlich der EU-GMP-Leitfaden (Annex 1) mit den Klassen A bis D. Die ältere US-Norm FED-STD-209E wurde 2001 zurückgezogen, ihre Bezeichnungen – etwa „Class 10.000“ – sind in der Praxis aber weiter gebräuchlich. Die Klassen lassen sich näherungsweise so zuordnen:
ISO 5: max. 3.520 Partikel ≥ 0,5 µm/m³ · EU-GMP Klasse A/B · früher Class 100
ISO 6: max. 35.200 Partikel ≥ 0,5 µm/m³ · früher Class 1.000
ISO 7: max. 352.000 Partikel ≥ 0,5 µm/m³ · EU-GMP Klasse C · früher Class 10.000
ISO 8: max. 3.520.000 Partikel ≥ 0,5 µm/m³ · EU-GMP Klasse D · früher Class 100.000
Hinweis: GMP-Klassen werden im Ruhezustand (at rest) und im Betrieb (in operation) bewertet – Klasse C entspricht at rest etwa ISO 7, in operation etwa ISO 8.
Welche Klasse ein Projekt erfüllen muss, ergibt sich aus Produkt und regulatorischem Umfeld – typische Anwendungsfälle zeigt die Übersicht zu Spritzgießlösungen für Medizintechnik und Pharma. Entscheidend aus Sicht der Antriebstechnik: Sie darf keine zusätzliche Kontaminationsquelle wie Hydrauliköl in den Reinraum einbringen.
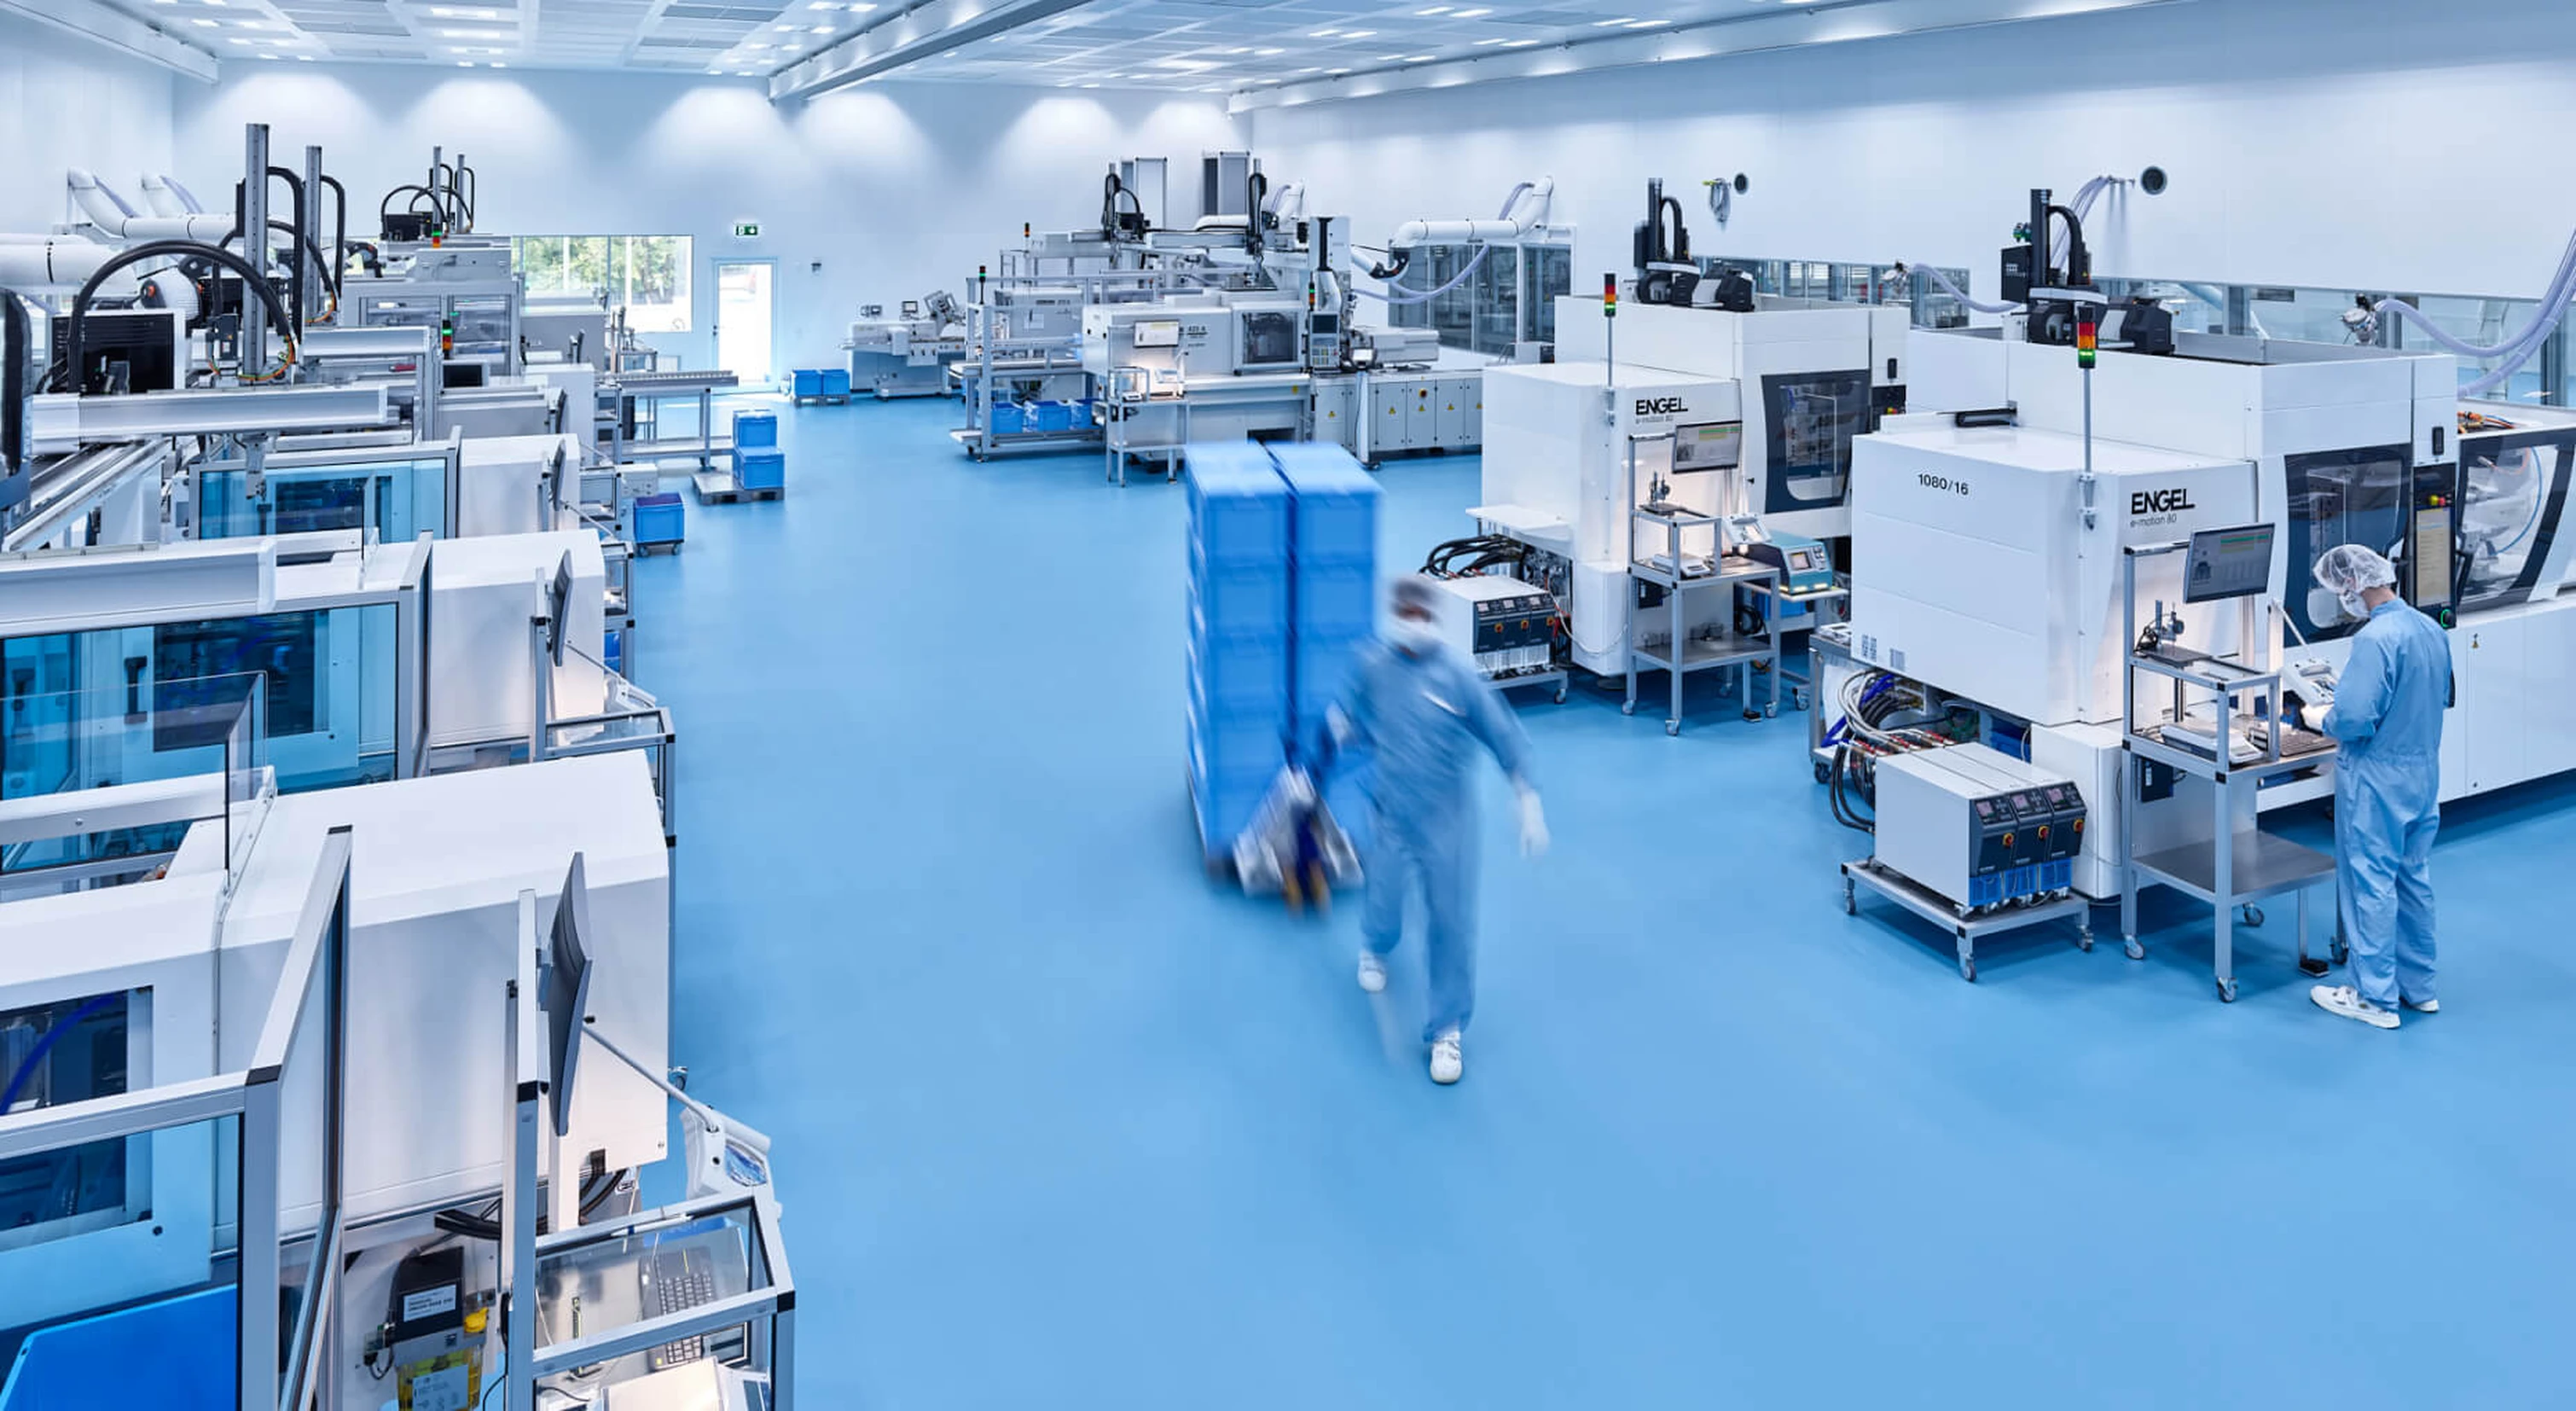
Die Firma Wild & Küpfer verlässt sich bei der Reinraum-Produktion auf Servomold.
Anforderungen an das Spritzgießwerkzeug im Reinraum
Neben der Umgebungsklasse stellt der Reinraum konkrete Anforderungen an Konstruktion und Ausführung des Spritzgießwerkzeugs selbst:
Korrosionsbeständige Werkzeugstähle: Häufige Reinigungs- und Desinfektionszyklen sowie kontrollierte, teils feuchte Bedingungen erfordern rostbeständige Stahlqualitäten, üblich sind martensitische Werkzeugstähle (z. B. 1.2083) für formgebende Komponenten.
Gratfreiheit und enge Spaltmaße: Trennebenen, Schieber und Auswerfer müssen mit engsten Toleranzen gefertigt sein, damit keine Grate entstehen – kritisch bei Bauteilen mit Blut- oder Medikamentenkontakt wie Luer-Lock-Verbindern.
Oberflächen und Beschichtungen: Glatte, polierte Oberflächen ohne Schmutznischen erleichtern die Reinigung. Verschleißfeste PVD-Beschichtungen (z. B. Chromnitrid oder DLC) reduzieren Abrieb an bewegten Komponenten.
Gekapselte Mechanik und minimierte Schmierung: Bewegte Baugruppen werden gekapselt ausgeführt; wo Schmierung unvermeidbar ist, kommen lebensmittelkonforme Schmierstoffe (NSF-H1-registriert) in minimierter Menge zum Einsatz.
Antriebstechnik ohne Hydrauliköl: Kernzüge, Ausschraubbewegungen und Schieber lassen sich servo-elektrisch statt hydraulisch antreiben – damit entfällt die größte potenzielle Kontaminationsquelle im Werkzeug.
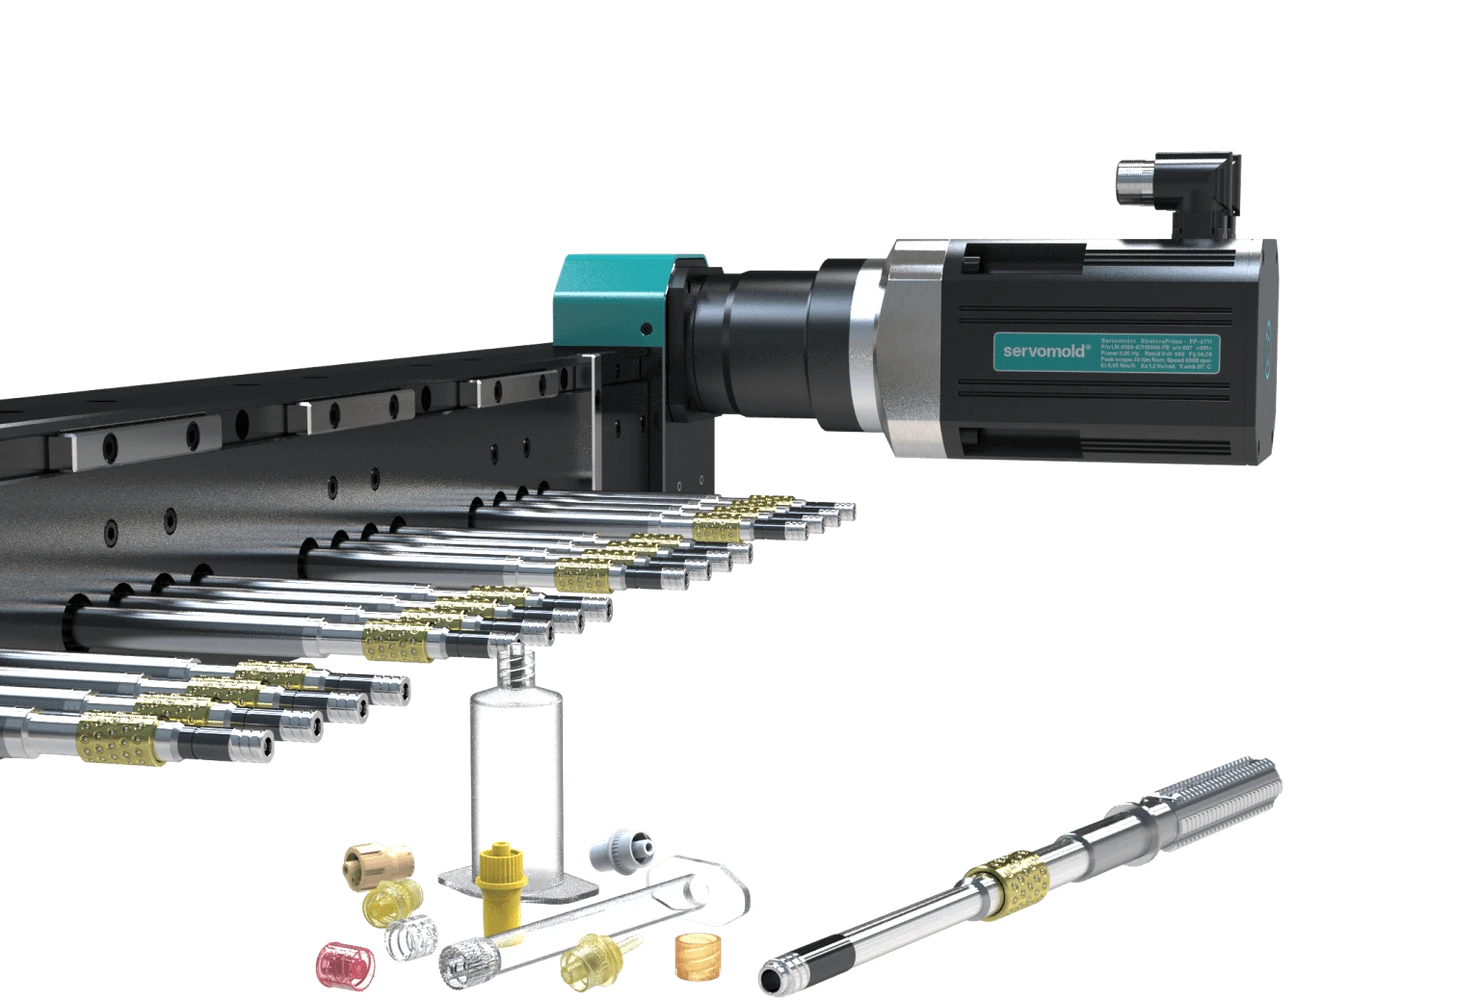
Präzise, wiederholgenaue Werkzeugbewegungen sichern Gratfreiheit und enge Toleranzen
Neben der Kontaminationsfreiheit zählen auch herausragende Präzision und Fertigungsqualität zu den Hauptmerkmalen einer Reinraumproduktion. Die Basis hierfür schaffen Systeme, durch die sich Herstellungsprozesse und Werkzeugbewegungen in hoher Detailtiefe ausrichten und wiederholen lassen.
Ein wichtiger Aspekt ist die geforderte Gratfreiheit bei Kunststoffteilen, die später mit Blut in Kontakt sind – so müssen etwa Spritzgießwerkzeuge für Luer-Lock-Systeme mit sehr geringen Toleranzen und engsten Spaltmaßen gefertigt werden. In Verbindung mit der geforderten Reduzierung von Schmiermitteln und hochdynamischen Bewegungen für kurze Zykluszeiten entsteht eine Situation, die sich mit den begrenzt einstellbaren hydraulischen Systemen schwer kontrollieren lässt.
Servoantriebe lassen sich durch den am Servomotor verbauten Lagegeber – etwa einen elektromagnetischen Resolver oder optoelektronische Absolutwertgeber – sensibel und punktgenau steuern. Je nach System wird eine Umdrehung der Motorwelle in hunderte bis tausende Inkremente aufgelöst, mit denen der Servoregler den Motor auf wenige Winkelminuten genau führt. Somit lassen sich Mechaniken µ-genau positionieren, ohne einen Endanschlag zu nutzen. Drehmoment, Kräfte und Geschwindigkeiten können begrenzt und permanent überwacht werden – das reduziert mechanische Belastungen und erhöht die Lebensdauer des Spritzgießwerkzeugs.
Nachweisbare Qualität und stabile Prozesse
Ohne entsprechende Servosteuerung bewegt sich ein Servomotor keinen Millimeter – diese Voraussetzung ist zugleich die größte Stärke der Servo-Technologie.
Moderne Servosteuerungen bieten nicht nur die volle Kontrolle der Bewegungen, sie ermöglichen auch die Erfassung relevanter Prozessparameter und tragen damit zur kontinuierlichen Überwachung der Produktqualität bei.
Prozessüberwachung über Drehmoment und Motortemperatur
Die Analyse von Drehmoment und Temperatur des Servomotors erlaubt direkte Rückschlüsse auf die Konstanz von Bewegungsabläufen und liefert wichtige Hinweise bei Prozessabweichungen. Veränderungen oder Verschleiß am Spritzgießwerkzeug lassen sich frühzeitig erkennen und gezielt beheben.
Auch material- oder parameterbedingte Änderungen am Spritzgießprozess werden ersichtlich – unterschiedliche Einspritzdrücke machen sich etwa über die Veränderung der Entformkräfte bemerkbar. So stellt die Prozessüberwachung der Servosteuerung stabile und nachweisbare Prozesse sicher.
Validierung und Prozessnachweis: IQ/OQ/PQ im Reinraum-Spritzguss
Reinraumproduktion für Medizintechnik und Pharma verlangt validierte Prozesse. Üblich ist die dreistufige Qualifizierung: Die Installationsqualifizierung (IQ) dokumentiert, dass Werkzeug und Anlage korrekt und spezifikationsgemäß installiert sind. Die Funktionsqualifizierung (OQ) weist nach, dass der Prozess innerhalb definierter Parametergrenzen stabil läuft. Die Leistungsqualifizierung (PQ) belegt, dass unter realen Produktionsbedingungen dauerhaft spezifikationskonforme Teile entstehen.
Servo-elektrische Werkzeugantriebe unterstützen diesen Nachweis strukturell: Position, Geschwindigkeit, Drehmoment und Motortemperatur liegen als Prozessparameter digital vor, Parametersätze lassen sich reproduzierbar hinterlegen und Abweichungen dokumentieren. Was bei hydraulischen Antrieben über zusätzliche Druck- und Volumenstrommessung aufwendig nachgerüstet werden müsste, liefert die Servosteuerung systembedingt mit – eine belastbare Grundlage für die OQ- und PQ-Dokumentation im Sinne der GMP-Anforderungen.
Energieverbrauch: servo-elektrisch vs. Hydraulik vs. Pneumatik
Energieeffizienz ist im Reinraum doppelt relevant: Jedes Watt Verlustleistung wird zu Wärme, die die Reinraum-Klimatisierung wieder abführen muss. Servo-elektrische Antriebe verbrauchen rund 75 % weniger Energie als hydraulische Systeme (Faktor 4) und rund 90 % weniger als pneumatische Systeme (Faktor 10).
Der Grund liegt in der Direktheit der Servomotoren: Sie setzen elektrische Energie unmittelbar in eine Drehbewegung um und nehmen im Wesentlichen nur während der Bewegung Energie auf. In hydraulischen Antrieben treibt dagegen ein Elektromotor eine Pumpe an, die den Öldruck permanent aufrechterhalten muss – in pneumatischen Systemen müssen zusätzlich ständig Leitungsverluste ausgeglichen werden.
Betriebsdaten aus der Servosteuerung ermöglichen Prozessoptimierung und vorbeugende Wartung
Die Investition in servo-getriebene Werkzeugtechnik zahlt langfristig auf Kontrolle und Transparenz ein:Die Servosteuerungen erfassen alle relevanten Betriebsparameter und ermöglichen so nicht nur die gezielte Steuerung der Bewegungen, sondern auch die langfristige Optimierung von Prozessen und eine vorbeugende, zustandsbasierte Wartung.
So bleibt der Reinraumprozess über den gesamten Lebenszyklus des Spritzgießwerkzeugs dokumentierbar und planbar.
FAQ – Reinraum-Spritzguss
Servo-elektrische Kernzugeinheiten und Ausschraubeinheiten arbeiten hydraulikölfrei. Es gibt keine Hydraulikflüssigkeit, die austreten und Bauteile oder die Reinraumumgebung kontaminieren kann. Die Bewegung ist sauber, definiert und wiederholgenau – ein wichtiger Vorteil, wenn im Werkzeug medizinische oder pharmazeutische Kunststoffteile entstehen.